一家年耗标煤约70万吨、碳排放约180万吨的化工企业,过去几年在节能改造上已经投入超过3亿元。黑水余热回收、ORC发电、吸收式制冷……能做的项目基本都做了,单项改造也取得了不错的效果。
同时遇到了更大的挑战:全厂综合能耗如何进一步降低?
这其实是很多大型化工企业都会遇到的情况。节能改造做到一定程度,边际效应递减:哪里有损失就改哪里,哪项技术成熟就上哪项技术。设备效率提高了,但全厂能源消耗未必同步下降。
以这家企业为例,全厂蒸汽供应量约1030吨/小时,其中燃煤锅炉600吨/小时、外购蒸汽100吨/小时、工艺副产蒸汽330吨/小时。
用汽端,高参数蒸汽用于中低温加热,加热用汽约占六成,梯级利用不足;
热源端,锅炉长期在71%和65%的负荷下运行,燃烧控制仍有优化空间,凝汽式汽轮机占比较高,背压利用不足;
输配端,多级减温减压带来压力损失,管网损失约6.47兆瓦,凝液回收率约60%;
管理端,计量监测不够完善,阀门内漏、疏水失效、保温破损等问题长期积累。
从全厂的角度看,进一步节能的挑战较大。
汽轮机改造后低压蒸汽供应增加,原有低压用汽负荷能否消纳?
余热回收能力提高后,原来的蒸汽平衡是否还成立?
如果没有提前算清楚,某个环节省下来的能源,可能转化为另一个环节的富余甚至浪费。
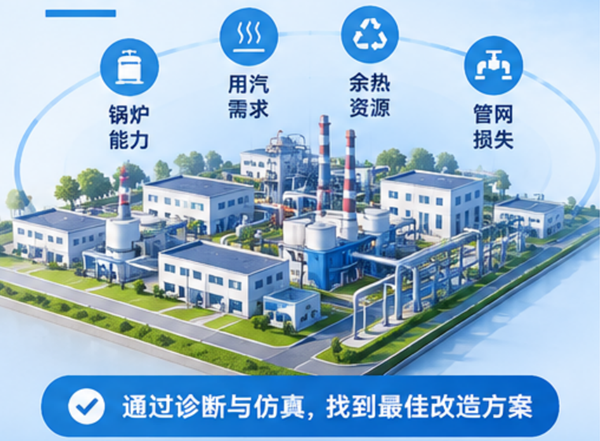
思安应对这类挑战,是先把全厂蒸汽系统摸清楚。
不同装置需要什么参数的蒸汽,锅炉和汽轮机能够提供多少,余热资源分布在哪里,管网损失有多大,都要纳入同一个系统模型。通过诊断和仿真,先找到供需不匹配的地方,再逐项校核改造方案,而不是先确定设备,再寻找应用场景。
这里有一个很典型的例子:余热到底应该用来发电,还是制冷?
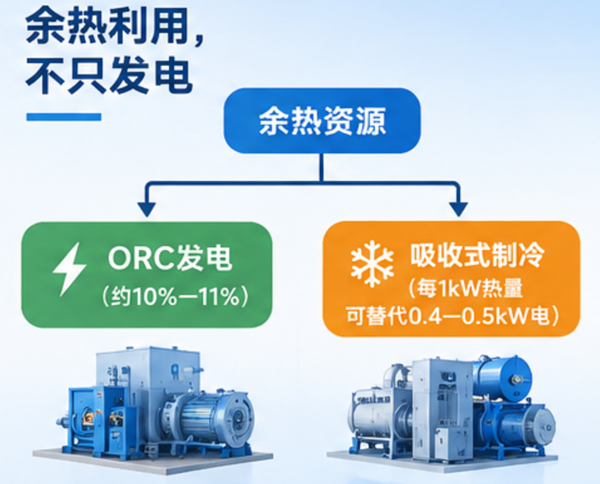
不少企业一提到余热利用,首先想到ORC发电。但如果工厂本身有大量制冷需求,部分吸收式制冷方案每利用1千瓦热量,可替代约0.4—0.5千瓦的压缩制冷用电,而ORC发电效率通常只有10%—11%。
当然,两种技术的适用条件不同,不能简单比较数字。余热利用不能只看能不能发电,还要看企业真正需要什么。
对于有条件的化工企业,可以优先考虑用余热替代工艺蒸汽,再利用富余低压蒸汽或低品位热源满足制冷需求,最后再评估剩余资源用于发电的经济性。例如,利用富余低压蒸汽制取零下35℃冷量,替代部分压缩制冷负荷,就是一种值得研究的路径。
同样一份余热,放在不同的能源系统里,产生的价值可能完全不同。
按照该企业的整体优化方案测算,系统热效率有望从72.5%提升至83%,蒸汽总产量从1030吨/小时降至890吨/小时。
年节煤8万—10万吨
节电4000万—5000万千瓦时
年减碳约15万—20万吨
这些数字背后,不是简单增加几台节能设备,而是重新调整全厂蒸汽的生产、使用和分配方式,让原本相互独立的节能项目形成协同。
对于化工企业来说,蒸汽系统优化的难度,往往就在最后这一步。前期容易找到的节能机会已经做得差不多了,剩下的空间藏在不同装置、不同压力等级和不同能源形式之间。
真正的节能,不是让每个环节各自做到最好,而是让整个系统运行得更合理。
联系思安,即可获得一次免费的初步能源诊断
告诉你能省多少、怎么省、多久见效。
思安新能源股份有限公司成立于2008年,致力于成为大型企业智慧综合能源服务领导者。公司依托自主研发的SiED标准化产品体系和行业场景化解决方案,重点深耕钢铁、有色、装备制造、清洁供热、智慧供暖、交通枢纽等行业,通过EMC、EPC等多种经营模式,为客户提供涵盖投资、建设、运营和管理的一站式智慧综合能源解决方案和碳资产全生命周期管理服务。
(免责声明:本文为本网出于传播商业信息之目的进行转载发布,不代表本网的观点及立场。本文所涉文、图、音视频等资料和法律责任归材料提供方所有和承担。本网对此资讯文字、图片等所有信息的真实性不作任何保证或承诺,亦不构成任何购买、投资等建议,据此操作者风险自担。)