在榆林网讯:(高春焕 栾开利)为深入践行陕煤集团四种经营理念,榆林化学紧扣装置生产实际,深挖节能潜力,以精细化用能为抓手,顺利完成乙二醇三系列高温工艺凝液余热回收技改项目,推动余热资源梯级高效利用,预计年节约能源成本超900万元,为企业绿色低碳发展注入新动能。
深挖痛点:靶向破解用能失衡难题
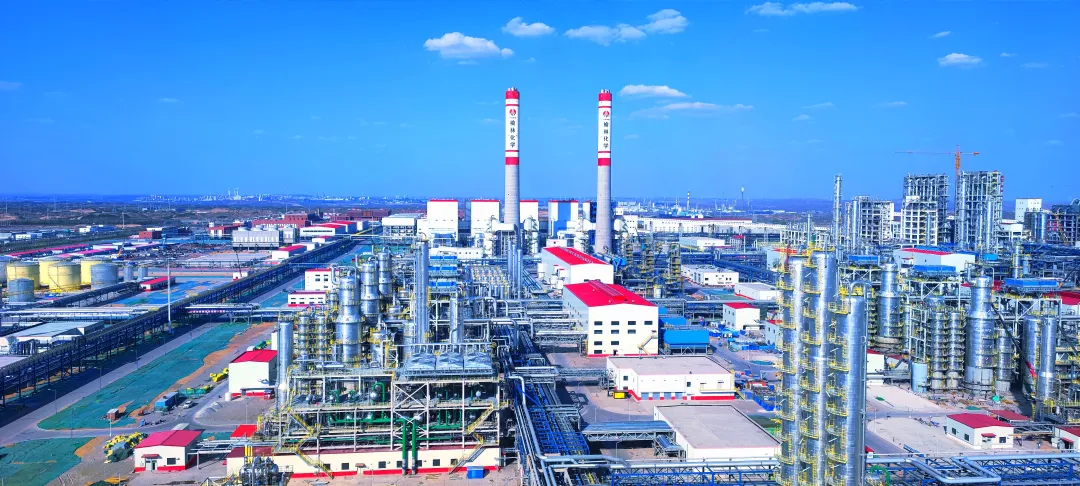
榆林化学乙二醇装置运行过程中,持续产出多股温度、流量差异化的高温工艺凝液、精馏凝液及锅炉连排水,介质蕴藏可观余热资源。原有工艺流程余热回收体系存在短板,热能梯级利用不够充分,大量高品位余热未经深度换热就直接冷却排放,造成热能损耗。与之相对,装置变换除盐水升温、系统供热等关键工序仍需持续耗用0.8MPa、3.5MPa蒸汽及电力补足热量。
一边余热闲置流失,一边持续外购能耗,双向矛盾直接拉低装置能源转化效率,推高生产运行成本。立足现场工况,精准锁定高温工艺凝液余热回收这一核心攻关方向,靶向破解资源浪费与用能低效难题。
科学攻坚:高效推进技改落地实施
技改筹备阶段,工厂迅速组建专项技术团队,联动设计单位开展多轮技术研讨、工况核算与安全风险评估,精准测算各股凝液的流量、温度、压力等关键参数,全面排查装置运行风险,反复优化换热流程与设备布局,最终确定科学可行的技改方案。
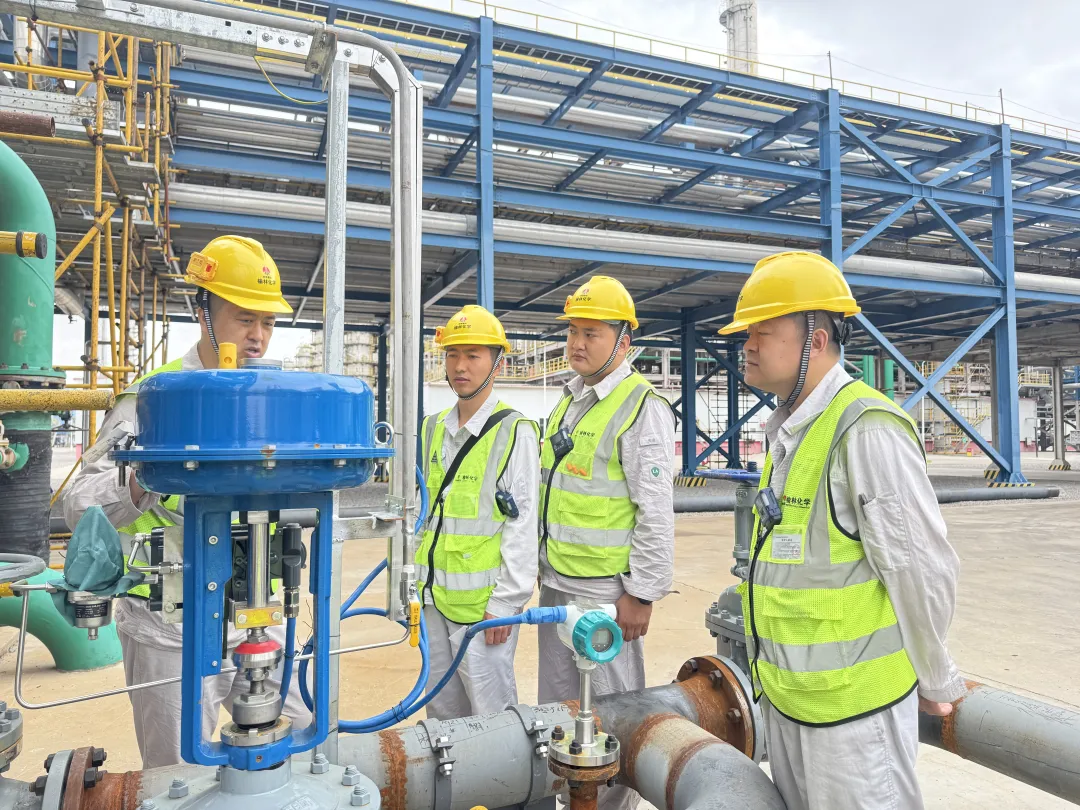
施工阶段,工厂统筹计划,抢抓生产间隙,前置完成管道预制、设备选型与配件准备工作,现场人员严格恪守设计规范与安全管控标准,有序推进预热器安装、管线对接、阀组装配、仪表调试等工序,全程严把施工质量关、严守安全红线,在保障装置正常生产运行的基础上,高效完成全部技改作业,实现施工与生产两不误。
成效凸显:实现降本减碳双向共赢
本次技改完成后,乙二醇三系列高温工艺凝液余热得到充分回收利用,实现多重节能效益:每小时可多产0.8MPa蒸汽约3.6t,节约3.5MPa蒸汽约12t;经测算,年减排CO2超2.9万吨,节约标煤超1.16万吨,节能降本与绿色减碳成效突出。同时,技改优化了装置用能结构,提升了能源利用效率,实现了余热资源的“变废为宝”。
下一步,榆林化学将持续深耕工艺技术创新,大力挖掘节能降本潜力,不断优化能源消费结构,以一批批落地见效的技术改造项目助推公司高质量发展。